| Mindestbestellmenge: | 1 |
| Preis: | USD2000-USD10000/SET |
| Standardverpackung: | Mit regulärem Film und Karton |
| Lieferfrist: | 15 Tage nach Einzahlung |
| Zahlungsmethode: | T/T |
| Lieferkapazität: | 500Set/Monat |
Automatische Vor-Löt-Oberflächenvorbereitungsanlage
Für Handtuchheizkörper & Stahlrohrbaugruppen
![]()
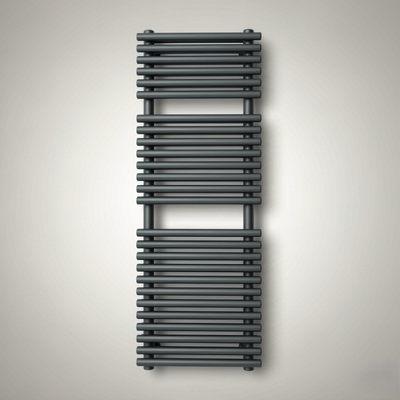
Handtuchheizkörper, Modell 1200 × 500 mm — das auf dieser Anlage bearbeitete Produkt
Dies ist eine komplette automatische Oberflächenvorbereitungsanlage für Handtuchheizkörper aus Stahl, die vor dem Löt-Ofen installiert wird. Sie entfernt Öl, Rost und Zunder von den Stahlelementen — Sammlern und Rohren —, bevor Lötpaste aufgetragen und der Heizkörper gelötet wird.
Im Gegensatz zu einer Pulverbeschichtungsanlage führt dieses System keine Lackierung durch. Sein Zweck ist es, eine chemisch saubere, vollständig getrocknete, chloridfreie Oberfläche zu liefern, damit das Lötmetall das Grundmetall vollständig benetzt und die Verbindung porenfrei ist.
Wichtige Designentscheidung — Elemente werden vor der Montage behandelt
Die Anlage bearbeitet die einzelnen Elemente (2 halbovale Sammler + 26 Rundrohre pro Heizkörper) anstelle des montierten Heizkörpers. Dies bringt drei Vorteile:
· Wesentlich kürzere Anlage — der Tunnelquerschnitt wird durch ein Element bestimmt, nicht durch eine 1200-mm-Baugruppe;
· Höhere Reinigungseffizienz — Lösungen erreichen jede Oberfläche, einschließlich der Innenseite von Hohlprofilen;
· Flexible Verweilzeiten — Rohre (leichter Rost) und Sammler (mäßiger bis starker Rost) können in derselben Anlage unterschiedliche Behandlungszeiten erhalten.
Typische Anlagenkonfiguration
Automatische Tauchanlage mit Hebezeugkorb. Elemente werden flach in Körbe geladen, und ein programmierbares Hebezeug über Kopf transportiert jeden Korb durch die Tanksequenz und gibt jedem Korb seine eigene Verweilzeit in jeder Stufe.
Die folgenden Zahlen beziehen sich auf das Referenzprojekt (100 Heizkörper/Stunde). Jeder Wert wird nach Kundenwunsch konstruiert.
|
Parameter |
Spezifikation |
|
Produkt |
Handtuchheizkörper, Modell 1200 × 500 mm (andere Größen auf Anfrage) |
|
Werkstück |
Stahlelemente: halbovale Sammler 40 × 30 mm, Rundrohre Ø25 mm |
|
Material |
S235JR Stahl, 2,0 mm Wandstärke |
|
Max. Elementlänge |
1.800 mm |
|
Elemente pro Heizkörper |
2 Sammler + 26 Rohre = 28 Stück (+ 4 Endkappen) |
|
Gewicht pro Heizkörper |
19,6 kg |
|
Kapazität |
100 Heizkörper/Stunde = 200 Sammler + 2.600 Rohre = 2.800 Elemente/Stunde |
|
Stahldurchsatz |
Ca. 1,96 t/Stunde |
|
Anlagentyp |
Automatische Tauchanlage mit Hebezeugkorb |
|
Tank-Innenmaße |
Ca. 2.200 × 1.100 × 800 mm (ca. 1,6 m³ Lösung) |
|
Korbkapazität |
10 Heizkörper pro Korb (280 Elemente, ca. 196 kg) |
|
Heizquelle |
Elektro oder Erdgas (beide Optionen verfügbar) |
|
Installierte Leistung |
Ca. 200 kW (vollständig elektrisch) / ca. 105 kW + 12 m³/h Erdgas |
|
Spannung |
Ausgelegt für 400 V / 50 Hz Drehstrom (andere Standards auf Anfrage) |
|
Steuerung |
SPS + Touchscreen HMI, automatische Hebezeugsequenzierung, Rezeptspeicherung |
|
Tankmaterial |
PP / GFK für Säurestufen; Edelstahl für alkalische Stufen |
|
Wärmetauscher |
PTFE oder Graphit für Salzsäure; Edelstahl für Phosphorsäure |
|
Abluft |
Säurenebelabsaugung mit Wäscher |
|
Abwasser |
Neutralisationsstation (geliefert oder vom Kunden vorbereitet) |
![]()
Prozessfluss: Entfetten → Spülen → Beizen → Spülen → Neutralisieren → DI-Spülen → Trocknen → Löten
|
# |
Stufe |
Methode |
Temperatur |
Verweilzeit |
Zweck |
|
1 |
Entfetten |
Tauchen |
40–60 °C |
3–5 min |
Entfernt Ziehöl, Fett und Werkstattverschmutzung |
|
2 |
Spülen 1 |
Tauchen |
Umgebung |
1 min |
Entfernt alkalische Rückstände vor der Säurestufe |
|
3 |
Beizen |
Tauchen |
25–40 °C |
3–8 min |
Löst Rost und Zunder auf; Verweilzeit je nach Elementtyp eingestellt |
|
4 |
Spülen 2 |
Tauchen, Gegenstrom |
Umgebung |
1 min |
Entfernt Säurerückstände |
|
5 |
Neutralisieren |
Tauchen |
40 °C |
1–2 min |
Milde alkalische Spülung; entfernt Chloridrückstände, verhindert Blitzrost |
|
6 |
DI-Endspülung |
Tauchen |
Umgebung |
1 min |
Deionisiertes Wasser; Leitfähigkeit online überwacht |
|
7 |
Abtropfen + Luftmesser |
Gebläse |
Umgebung |
2–3 min |
Entfernt Hauptwasser; reduziert Trocknungsenergie um ca. 30% |
|
8 |
Trocknung |
Heißluftofen |
100–130 °C |
10–15 min |
Vollständige Trocknung — kein Wasser darf in den Löt-Ofen gelangen |
Nach der Anlage: Lötpaste wird sofort aufgetragen, dann fährt die Baugruppe in den Löt-Ofen.
· Auf der Oberfläche verbliebenes Öl blockiert die Benetzung des Füllmetalls — Entfetten ist keine Option;
· Chloridrückstände aus dem Salzsäurebeizen müssen vollständig entfernt werden, sonst ist die Verbindung fehlerhaft;
· In den Rohren oder Sammlern eingeschlossenes Wasser verwandelt sich im Löt-Ofen in Dampf und verursacht Porosität — deshalb sind Abtropfzonen und vollständige Trocknung eingeplant und nicht nachträglich hinzugefügt worden;
· Blanker Stahl kann innerhalb von Stunden Blitzrost bilden, daher muss die Trocknung vollständig sein und die Paste unmittelbar nach der Anlage aufgetragen werden.
|
|
|
Elementaufteilung | Korb mit Neigung
Elementaufteilung (Modell 1200 × 500)
|
Element |
Spezifikation |
Menge pro Heizkörper |
Stückgewicht |
|
Sammler |
Halboval 40 × 30 mm, Länge 1.200 mm (bis 1.800 mm) |
2 |
2,25 kg |
|
Rohr |
Rund Ø25 mm, Länge 470 mm, angeordnet 5 / 9 / 12 |
26 |
0,58 kg |
|
Endkappe |
Ø10 × 24 mm |
4 |
— |
|
Gesamt |
S235JR Stahl, 2,0 mm |
28 + 4 |
19,6 kg |
Korb- und Gestelldesign
· Elemente werden flach in Körben abgelegt, nicht vertikal aufgehängt. Bei 1.800 mm müsste ein vertikaler Tank etwa 2,4 m tief sein; ein flacher Korb benötigt nur etwa 0,8 m.
· Körbe halten die Elemente in einem Winkel von etwa 10–15°, damit die Lösung vollständig in die Hohlprofile eindringt und abläuft.
· Oszillation und Tankumwälzung können hinzugefügt werden, um die Lösung im Inneren der Sammler zu erneuern — dies ist es, was tatsächlich Rost von innen entfernt, nicht längere Tauchzeit.
· Unterschiedlichen Körben können durch das Hebezeugprogramm unterschiedliche Verweilzeiten zugewiesen werden, so dass Rohre und Sammler jeweils genau so lange behandelt werden, wie sie benötigt werden.
![]()
Automatische Tauchanlage mit Hebezeugkorb — Tanksequenz mit Hebezeug über Kopf und abschließendem Trocknungsofen
Angewandte Layoutprinzipien
· Einweg-Materialfluss — Beladung an einem Ende, Entladung am anderen, kein Rücklauf;
· Isolationszonen zwischen chemischen Stufen verhindern Kreuzkontamination: Alkalität, die in den Säuretank gelangt, neutralisiert ihn, Säure, die in einen Spültank gelangt, verursacht Blitzrost;
· Gegenstromspülung — Frischwasser tritt in der Endspülung ein und fließt rückwärts über, wodurch der Wasserverbrauch auf etwa 0,8–1,5 m³/h reduziert wird;
· Gerade, U-förmige oder L-förmige Layouts sind je nach verfügbarer Grundfläche erhältlich;
· Wartungszugang, GFK-Gehwege und Inspektionsluken sind in jedem Tank vorgesehen.
Benötigte Medien (Referenzprojekt)
|
Medium |
Bedarf |
|
Elektrische Leistung |
Ca. 200 kW installiert (vollständig elektrisch) oder ca. 105 kW mit gasbeheiztem Trockner |
|
Erdgas |
Ca. 12 m³/h (Option für gasbeheizten Trocknungsofen) |
|
Wasserzufuhr |
0,8–1,5 m³/h, Gegenstromspülung |
|
Deionisiertes Wasser |
Ca. 0,3 m³/h für die Endspülung |
|
Druckluft |
6–8 bar, nur für Instrumentierung (Luftmesser verwendet ein Gebläse, keine Druckluft) |
|
Abluft |
Säurenebelabsaugung zum Wäscher |
|
Abwasser |
Neutralisation der verbrauchten Beizlauge und des Spülwassers |
|
Freie Höhe |
Ca. 4,5 m Minimum für die Hebezeuganlage |
![]()
Stahlelemente vor und nach der Vor-Löt-Behandlung — Rost entfernt, blankes Metall freigelegt
|
Aspekt |
Ergebnis |
|
Oberflächenzustand |
Frei von Öl, Rost, Zunder und Chloridrückständen |
|
Innenhohlräume |
Erreicht und abgelassen durch Konstruktion — Korbneigung plus optionale Umwälzung |
|
Trocknung |
Vollständig; kein eingeschlossenes Wasser gelangt in den Löt-Ofen |
|
Endspülungskontrolle |
Online-Leitfähigkeitsüberwachung mit Alarmgrenze |
|
Flexibilität |
Separate Verweilzeiten für Rohre und Sammler; einstellbar auf das eingehende Rostniveau |
|
Chemie |
Läuft mit lokal vom Kunden gelieferten Chemikalien oder gleichwertiger CoatTech-Chemie |
|
Artikel |
Detail |
|
Kunde |
Ein führender Hersteller von Stahlrohren und -profilen in Algerien |
|
Industrie |
Stahlrohrproduktion, Herstellung von Handtuchheizkörpern |
|
Standort |
Boudouaou, Algerien |
|
Anwendung |
Oberflächenvorbereitung von Sammlern und Rohren vor dem Löten |
|
Kapazität |
100 Heizkörper pro Stunde |
|
Umfang |
Prozessdesign, Ausrüstungslieferung, Layout, Inbetriebnahmeunterstützung |
|
Status |
Entwurfsphase des Angebots |
Hinweis zur Veröffentlichung: Bestätigen Sie mit dem Kunden, bevor Sie dessen Firmennamen veröffentlichen. Wenn keine Genehmigung erteilt wird, verwenden Sie die obige Formulierung.
· Behandlung der Elemente vor der Montage, um die Anlage zu verkürzen und die Reinigungseffizienz zu steigern;
· Unterschiedliche Verweilzeiten für leicht verrostete Rohre und stark verrostete Sammler;
· Gestelle oder Körbe, die es der Lösung ermöglichen, in Hohlprofile einzudringen und abzulaufen;
· Leitfähigkeitsüberwachung der Endspülung mit einem definierten Grenzwert, bevor die Lötpaste aufgetragen wird;
· Die Tauchoption wurde im Angebot für die Beizstufe beibehalten.
|
Vorteil |
Beschreibung |
|
Zuerst der Prozess, dann die Ausrüstung |
Wir dimensionieren die Anlage anhand der Chemie und des Rostniveaus, nicht anhand eines Katalogs |
|
Korrosionsbeständige Konstruktion |
PP / GFK-Tanks und PTFE- oder Graphit-Wärmetauscher für Salzsäure; SUS304 / SUS316 für alkalische und Phosphor-Stufen |
|
Vollständiges Trocknungsdesign |
Luftmesser-Abblasen vor dem Trockner, reduziert die Trocknungsenergie um etwa 30% |
|
Nachverfolgbare Spülqualität |
Gegenstromspülung mit Online-Leitfähigkeitsüberwachung bei der Endspülung |
|
Flexible Anlagensteuerung |
Hebezeug-programmierte Verweilzeiten pro Korb — verschiedene Rezepte für verschiedene Elemente oder Rostniveaus |
|
Kompatibel mit lokaler Chemie |
Entwickelt für die Verwendung von Chemikalien, die bereits auf dem Markt des Kunden erhältlich sind |
|
Energieoptionen |
Elektrische oder Erdgasheizung, nebeneinander angeboten, damit Sie die Betriebskosten vergleichen können |
|
Export-Erfahrung |
Projekte in ganz Afrika, im Nahen Osten, in Europa und Asien geliefert; CE-Dokumentation und französischsprachige technische Unterlagen verfügbar |
|
Zahlungsbedingungen |
Unwiderrufliche Akkreditive für Projekte in Afrika werden akzeptiert |
Das gleiche Anlagenkonzept wird für jede Stahlbaugruppe verwendet, die gelötet, geschweißt oder beschichtet wird und zuvor eine chemisch saubere Oberfläche benötigt:
· Handtuchheizkörper und Heizkörper — Sammler, Rohre und Verteiler vor dem Löten;
· Stahlrohrbaugruppen — Möbelrahmen, Wärmetauscher, Kondensatorspulen;
· Automobil- und HVAC-Komponenten — Rohr- und Verteilerbaugruppen vor dem Löten;
· Allgemeine Stahlkonstruktionen — als Vorbehandlungsstufe vor der Pulverbeschichtung oder Nasslackierung.
F: Ist dies eine Pulverbeschichtungsanlage?
Nein. Es ist eine Oberflächenvorbereitungsanlage vor dem Löten. Sie reinigt und trocknet die Stahlelemente; es wird kein Pulver oder Lack aufgetragen. Wenn Sie nach dem Löten auch eine Pulverbeschichtungsanlage benötigen, entwerfen und liefern wir diese als separate Anlage.
F: Sprühtunnel oder Tauchbecken — was empfehlen Sie?
Für diese Anwendung empfehlen wir Tauchen. Starker Rost an den Sammlern benötigt Minuten Kontaktzeit, und die Innenseite der Hohlprofile muss benetzt werden — Sprühen kann keines von beiden zuverlässig leisten. Wir können eine Sprühversion zum Vergleich anbieten.
F: Bedeutet Tauchen elektrolytisches Tauchen?
Nein. Wir meinen einfaches chemisches Eintauchen ohne elektrischen Strom. Elektrolytisches Tauchen benötigt einen Gleichrichter und Elektroden, kostet erheblich mehr, und wir empfehlen es nicht als Basisdesign.
F: Können Rohre und Sammler unterschiedliche Behandlungszeiten haben?
Ja. Das ist ein Standardmerkmal einer Hebezeuganlage — das Programm weist jedem Korb eine Verweilzeit zu, so dass Rohre und Sammler jeweils genau so lange behandelt werden, wie sie benötigt werden.
F: Wie verhindern Sie, dass Rost im Inneren der Sammler verbleibt?
Körbe halten die Elemente schräg, damit die Lösung eindringt und abläuft, und wir bieten Tankumwälzung und Korboszillation an, um die Lösung im Profil zu erneuern. Längeres Tauchen allein löst das Problem nicht.
F: Welche Säure sollen wir verwenden — Salzsäure oder Phosphorsäure?
Beide funktionieren. Bei Salzsäure müssen die Tanks aus PP oder GFK und die Wärmetauscher aus PTFE oder Graphit sein — Edelstahl kann nicht verwendet werden. Phosphorsäure erlaubt Edelstahltanks und hinterlässt einen leichten Rostschutzfilm. Wir werden nach Ihrer Präferenz anbieten.
F: Welche Medien benötigt die Anlage?
Für das Referenzprojekt: ca. 200 kW installierte Leistung (oder ca. 105 kW mit gasbeheiztem Trockner plus ca. 12 m³/h Erdgas), 0,8–1,5 m³/h Wasserzufuhr, deionisiertes Wasser für die Endspülung, 6–8 bar Druckluft für die Instrumentierung und Säurenebelabsaugung mit einem Wäscher.
F: Kann die Anlage mit Chemikalien betrieben werden, die wir bereits lokal kaufen?
Ja. Wir entwerfen die Anlage basierend auf Ihren vorhandenen Produkten und Parametern. Wir können auch gleichwertige Chemie liefern, wenn Sie dies wünschen.
F: Liefern Sie den Rauchwäscher und die Abwasserneutralisation?
Beides ist verfügbar. Wir liefern sie, wenn erforderlich, oder entwerfen die Anschlusspunkte und lassen Ihre lokalen Auftragnehmer sie bauen — je nachdem, was Sie bevorzugen.
F: Was ist die Lieferzeit?
Typischerweise 8–14 Wochen von der Bestellung bis zur Lieferung, abhängig von der Konfiguration, zuzüglich Installation und Inbetriebnahme. Wir geben einen festen Zeitplan mit dem Angebot an.
F: Bieten Sie Installation und Schulung an?
Ja. Wir bieten Installationsüberwachung, Inbetriebnahme und Schulung der Bediener an, und wir können dies entweder als separaten Posten oder als Teil des Pakets anbieten.
![]()
![]()