| Mindestbestellmenge: | 1 |
| Preis: | USD2000-USD10000/SET |
| Standardverpackung: | Mit regulärem Film und Karton |
| Lieferfrist: | 15 Tage nach Einzahlung |
| Zahlungsmethode: | T/T |
| Lieferkapazität: | 500Set/Monat |
01Produktübersicht
Die CoatTech OPT-Line-Serie ist eine vollautomatische Roboter-Lackierlinie, die für optische Automobilkomponenten entwickelt wurde – Scheinwerferlinsen, Reflektoren, Lampenabdeckungen und ähnliche hochglänzende Kunststoffteile. Es kombiniert einen 6-Achsen-Lackierroboter, einen Hänge- oder Bodenschienenförderer, eine Überdruck-Reinraumkabine mit mehrstufiger Filterung, einen UV-Härtungstunnel und ein optionales Antibeschlagmodul in einer kontinuierlichen, SPS-gesteuerten Produktionslinie.
Optische Teile erfordern eine fehlerfreie Oberfläche: kein Staub, keine Fasern, keine Orangenhaut, keine Trübung. Die OPT-Linie ist auf diese Anforderung ausgelegt – saubere Luft herein, stabiler Luftstrom durch die Kabine, wiederholbare Roboterwege und kontrollierte Aushärtung – so dass jedes Teil, das die Linie verlässt, Schicht für Schicht den gleichen Endstandard erfüllt.
Die Linie wird auf Bestellung gefertigt. Kabinengröße, Förderbandtyp, Roboteranzahl, Reinraumklasse, Aushärtungsmethode und Explosionsschutzstufe werden alle auf die Teilegeometrie, das Beschichtungssystem und die verfügbare Grundfläche des Kunden abgestimmt.
![]()
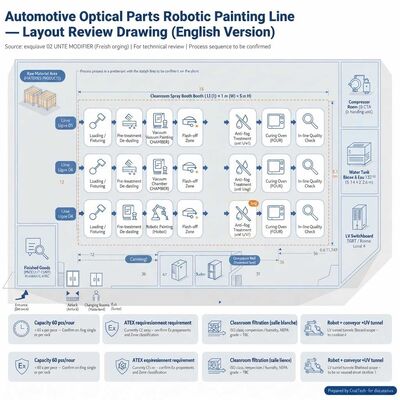
Abbildung 1 – Typische OPT-Line-Konfiguration: Hängeförderer, der durch ein Überdruck-Reinraumgehäuse läuft, mit HEPA-gefilterter Zuluft und mehrstufiger Aushärtung.
02Wichtigste Highlights
|
Sauberkeit auf optischem Niveau Überdruck-Reinraumgehäuse mit Vorfiltern, Taschenfiltern und optionalen HEPA-Endfiltern (H13/H14); Laminare Zuluft mit 0,3–0,5 m/s hält Partikel vom Nassfilm fern. |
Wiederholbares Roboterfinish 1–2 sechsachsige Lackierroboter (Klasse 120–200 kg) sorgen für identische Sprühwege, Filmaufbau und Übertragungseffizienz auf jedem Teil – keine Unterschiede zwischen Bediener. |
UV + thermische Härtung UV-Härtungstunnel (Quecksilberlampe oder LED-UV) für schnelle Aushärtung bei niedriger Temperatur, kombiniert mit einem IR- oder Heißluftofenabschnitt – bis zu 220 °C, wo das Beschichtungssystem es erfordert. |
|
Gebaut für ATEX-Zonen Ex-zertifizierte Motoren, Ex-Beleuchtung, Gaserkennung, Überdruckspülung und vollständige ATEX-Dokumentation können für die Installation in Zone 1/Zone 2 in die Linie integriert werden. |
Energiesparende Steuerung Das intelligente VFD-Steuerungssystem passt die Lüfter- und Pumpengeschwindigkeit an die tatsächliche Last an; Die optionale Querstromplatten-Wärmerückgewinnung nutzt die Abwärme wieder und senkt die Betriebskosten. |
Modular & erweiterbar Jede Station ist ein in sich geschlossenes Modul. Fügen Sie später eine Vakuum-Entblasenkammer, ein Antibeschlagmodul, einen zweiten Roboter oder zusätzliche Aushärtungskapazität hinzu, ohne die Linie umbauen zu müssen. |
03Typischer Prozessablauf
Stationen können hinzugefügt, entfernt oder neu angeordnet werden, um sie an das Beschichtungssystem und die Teilegeometrie des Kunden anzupassen.
|
# |
Station |
Funktion |
|
1 |
Laden und Fixieren |
Die Teile werden auf Spannvorrichtungen auf Bodenhöhe aufgehängt; Der Förderer befördert sie in das Gehäuse. |
|
2 |
Vorbehandlung / Entstaubung |
Durch das Abblasen und Kleben mit ionisierter Luft werden Partikel vor dem Beschichten entfernt. |
|
3 |
Vakuumkammer (optional) |
Vakuum-Entblasen/Entgasung des Teils oder der Beschichtung vor dem Spritzen. |
|
4 |
Robotersprühen |
6-Achsen-Roboter trägt Basislack/Klarlack in der gefilterten Kabine auf. |
|
5 |
Ablüften |
Kontrollierte Verweildauer mit sauberem, gefiltertem Luftstrom vor dem Aushärten. |
|
6 |
UV-Härtungstunnel |
Eine Quecksilberlampe oder ein LED-UV-Tunnel härten UV-härtbare Beschichtungen in Sekundenschnelle aus. |
|
7 |
Antibeschlagmodul (optional) |
Auftragen einer Antibeschlagbeschichtung oder Entfeuchtungsphase je nach Kundenprozess. |
|
8 |
IR-/Heißluft-Härtungsofen |
Infrarot- oder Heißluftofen – bis 220 °C – zum thermischen Aushärten oder Vorwärmen. |
|
9 |
Kühlung |
Der gefilterte Kühlbereich bringt die Teile auf Handhabungstemperatur. |
|
10 |
Entladen und Inspektion |
Teile verlassen das Gehäuse zum Entladen und zur Inline-Qualitätsprüfung. |
|
Notiz Die obige Sequenz ist eine Referenzkonfiguration. CoatTech entwickelt gemeinsam mit dem Kunden und dem Beschichtungslieferanten den endgültigen Prozessablauf, basierend auf dem Teilematerial (PC / PMMA / Glas), dem Beschichtungs-TDS und der erforderlichen Zykluszeit. |
04Technische Referenzspezifikation
Die folgenden Werte sind die Referenzkonfiguration. Jeder Parameter wird auftragsbezogen entwickelt.
|
Parameter |
Spezifikation |
|
Durchsatz |
60 Stück / Stunde (≈ 60 s pro Stück) – höher auf Anfrage |
|
Werkstück |
Optische Teile für Kraftfahrzeuge: Scheinwerferlinse, Reflektor, Lampenabdeckung, optische Verkleidung |
|
Substrat |
PC, PMMA, Glas, ABS – Vorrichtung entsprechend der Teilegeometrie konzipiert |
|
Reinraumgehäuse |
15.000 × 12.000 × 5.000 mm (L × B × H) – konfigurierbar |
|
Lackierroboter |
1–2 × 6-Achs-Roboter, 120–200 kg Traglastklasse, Sprühzerstäuber + Farbversorgung |
|
Förderer |
Hängeförderer oder Bodenschienenförderer, VFD-angetrieben, 0,5–5 m/min |
|
Luftversorgung und Filterung |
Vorfilter (G4) + Beutelfilter (F7/F9) + optional HEPA H13/H14; laminare Versorgung 0,3–0,5 m/s |
|
Luftstrommuster |
Abluft oder Querzug, Überdruck, Rückluft über Seitenwandgitter |
|
UV-Härtungstunnel |
Quecksilberlampe oder LED UV; Länge und Lampenleistung auf Liniengeschwindigkeit und Beschichtungs-TDS abgestimmt |
|
Thermischer Härtungsofen |
Infrarot oder Heißluft, Umgebungstemperatur bis 220 °C, zonengesteuert |
|
Extraktion & Umwelt |
Farbnebelabsaugung, Abgasfiltration, optionales Wärmerückgewinnungsmodul |
|
Kontrollsystem |
SPS + HMI-Touchscreen, Rezeptverwaltung, Alarmprotokoll, Smart VFD-Energiesparsteuerung |
|
Stromversorgung |
380 V / 50 Hz / 3-phasig (220 V und andere lokale Standards verfügbar) |
|
Einhaltung |
CE; ATEX-konforme Konfiguration auf Anfrage verfügbar (Zone 1 / Zone 2) |
|
Installation |
Modulare, auf Kufen montierte Abschnitte; Überwachung und Inbetriebnahme vor Ort möglich |
05Lieferumfang
Klare Batteriegrenzen sorgen dafür, dass das Projekt im Budget bleibt und eine Doppelversorgung vermieden wird. Der Umfang wird im Einzelfall vereinbart.
|
Umfang |
Beschreibung |
|
CoatTech liefert |
Lackierroboter und Sprühpaket; Fördersystem; Spritzkabine und Reinraumgehäuse; Luftversorgung, Filterung und Absaugung; UV-Härtungstunnel; IR-/Heißluftofen; Kühl- und Entspannungsabschnitte; SPS-Steuerungssystem und Verkabelung; Montageüberwachung, Inbetriebnahme und Bedienerschulung. |
|
Optionale Module |
Vakuum-Entgasungskammer; Antibeschlag-/Entfeuchtungsmodul; Farbmischraum; Vorstation mit PVC-Streifenvorhängen; Wärmerückgewinnungssystem; zweiter Roboter; automatische Vorrichtungsreinigung; Visionbasierte Inspektion. |
|
Normalerweise liefert der Käufer |
Lüftungsgerät (CTA/AHU) und gekühltes oder heißes Wasser; Druckluftversorgung; Wassertank und Pumpenset; NS-Schalttafel (TGBT) und Hauptstromkabel zur Leitung; Bauarbeiten und Bodenbeläge; Beschichtungsmaterial und Lösungsmittel; Teilvorrichtungen (oder Vorrichtungsdesign von CoatTech auf Anfrage). |
06Reinraum- und Luftbehandlung
Die Qualität optischer Teile wird durch die Luft und nicht durch die Waffe bestimmt. Das OPT-Line-Gehäuse ist ein Überdruck-Reinraum aus isolierten Sandwichplatten mit bündigen Innenflächen, abgedichteten Verbindungen und Beleuchtung in Reinraumqualität. Die Zuluft strömt durch ein gefiltertes Deckenplenum ein, bewegt sich als laminarer Vorhang über die Teile und kehrt durch niedrig angebrachte Seitenwandgitter zurück – sie transportiert Overspray und Partikel vom Nassfilm weg statt über ihn hinweg.
·Stufe 1 –Die Vorfiltration (G4) schützt nachgeschaltete Stufen und verlängert die Filterlebensdauer.
·Stufe 2 –Beutel- oder Taschenfilter (F7 / F9) entfernen Feinstaub.
·Stufe 3 –HEPA-Endfilter H13/H14, bei denen eine Sauberkeit der ISO-Klasse erforderlich ist.
·Stufe 4 –Farbnebel- und Abgasfiltration, mit optionaler Kohlenstoffstufe zur VOC-Kontrolle.
|
Reinraumklasse ISO-Klasse, Temperatur, relative Luftfeuchtigkeit, Überdruckwert und Luftwechselrate werden vom Kunden vorgegeben oder beim Engineering gemeinsam definiert. Typische Ziele für die optische Beschichtung sind ISO 7–8, 23 ± 2 °C und 50 ± 5 % relative Luftfeuchtigkeit – CoatTech passt die Filterung, Lüfterkapazität und Kanalisierung an die vereinbarten Werte an. |
07Anwendungen
|
Automobilbeleuchtung Scheinwerferlinsen, Reflektorgehäuse, Lampenabdeckungen, Lichtleiter. |
Optische Innenverkleidung Hochglänzende Zierleisten, Displayabdeckungen, Instrumentenlinsen. |
Kunststoffteile PC-/PMMA-/ABS-Teile, die einen UV-härtenden Hartlack oder Klarlack erfordern. |
08Warum CoatTech
CoatTech Intelligent Equipment (Guangzhou) Co., Ltd. entwickelt und fertigt kundenspezifische Spritzkabinen und automatisierte Beschichtungslinien in seinem eigenen Werk in Guangdong. Wir bauen nicht nur Anlagen – wir beseitigen Produktionsengpässe: Ausfallzeiten, Energiekosten und Verarbeitungsmängel.
|
Stärke |
Was es für Ihr Projekt bedeutet |
|
Kundenspezifisches Engineering |
Von einer Skizze oder einer 30-Punkte-Anfrage bis hin zu einer modularen, budgetgerechten Lösung – Kabinen, Öfen, Förderbänder und Roboter, die nach Maß gefertigt werden, nicht nach einem Katalog. |
|
Bewährte Exporte |
Ausgeführte Projekte in Europa, Russland, dem Nahen Osten, Afrika und Asien – darunter ein kundenspezifisches Spritzkabinenprogramm mit vier Einheiten in Russland und eine 15 × 7 × 6 m große versenkbare Kabine für einen europäischen Stahlkonstruktionshersteller. |
|
Großteilfähigkeit |
Vollständig geschlossene Kabinen für 50 Tonnen schwere und 9,8 m lange Transformatortanks in Jubail, Saudi-Arabien – Erfahrung in der Schwerindustrie, die sich auf optische Arbeiten mit engen Toleranzen übertragen lässt. |
|
Energieeffizienz |
Die intelligente VFD-Energiesparsteuerung und die EcoSmart-Kreuzstromplatten-Wärmerückgewinnung senken die Betriebskosten in jeder Schicht. |
|
Kommerzielle Flexibilität |
Wir akzeptieren unwiderrufliche Akkreditive für den Versand von Spritzkabinen und Beschichtungsanlagen nach Afrika; FOB-Versand von unserem Werk in China weltweit. |
|
Unterstützung |
Installationsüberwachung, Inbetriebnahme, Bedienerschulung und Lieferung von Filterverbrauchsmaterialien für die gesamte Lebensdauer der Linie. |
09Häufig gestellte Fragen
F Kann die Linie unser spezifisches Teil und unsere Vorrichtung verarbeiten?
Ein Ja. Roboterwege, Förderbandabstand und Kabinenabstände werden gemäß Ihrer Teilezeichnung und Ihrem Vorrichtungsdesign entwickelt. Teilen Sie die Teilegeometrie, das Gewicht und die Stückzahl pro Rack mit, und wir passen die Größe der Linie an.
F Was bedeutet „60 Stück/Stunde“?
A Eine Zykluszeit von etwa 60 Sekunden pro Stück. Wir bestätigen, ob es sich um ein einzelnes Stück oder ein Gestell handelt, und passen dann die Anzahl der Roboter, die Fördergeschwindigkeit und die Aushärtelänge entsprechend an.
F Bieten Sie den UV-Tunnel an?
A Ja, als integriertes Modul – Quecksilberlampe oder LED-UV – mit integrierter mechanischer Schnittstelle, Absaugung und Verriegelungen. Die Lampenspezifikation richtet sich nach Ihrem Beschichtungs-TDS.
F Ist die Linie ATEX-zertifiziert?
A Standardmaschinen sind CE. Eine ATEX-konforme Konfiguration – Ex-Motoren, Ex-Beleuchtung, Gasdetektion, Spülung und Dokumentation – wird auf Anfrage für Zone 1-/Zone 2-Bereiche entwickelt.
F Welche Reinraumklasse können Sie erreichen?
A Das hängt von der vereinbarten ISO-Klasse, der Luftwechselrate und der Frischluft ab. Wir liefern das Gehäuse, die Filterung, das Plenum und die Leitungen; Klasse, Temperatur, Luftfeuchtigkeit und Druck werden beim Engineering festgelegt.
F Müssen wir das Lüftungsgerät von Ihnen kaufen?
A Nicht unbedingt. Viele Kunden liefern ihre eigene CTA/AHU, Kompressoren und Schalttafel. Wir definieren die benötigte Luftmenge, den Druck und die Filterung und übergeben die Schnittstellendaten.
F Wie lange dauert die Lieferung?
Die Vorlaufzeit hängt von der Konfiguration ab – in der Regel mehrere Monate für eine kundenspezifische Linie, einschließlich Entwicklung, Herstellung, Werksprüfung und Versand. Einen Termin bestätigen wir mit dem Angebot.
10Fordern Sie ein Angebot an
Senden Sie uns Ihre Teilezeichnung oder Skizze, Zielkapazität, Beschichtungssystem und verfügbare Stellfläche. Unser Engineering-Team sendet Ihnen ein Prozesslayout, ein Lastenheft und ein Budgetangebot zurück – normalerweise innerhalb weniger Arbeitstage.
|
Gut zu wissen Wir akzeptieren Anfragen in Englisch, Französisch, Deutsch, Spanisch, Russisch und mehr. Zeichnungen und Skizzen sind willkommen – ein grober Entwurf reicht oft aus, um mit der technischen Diskussion zu beginnen. |
![]()
![]()