| Mindestbestellmenge: | 1 |
| Preis: | USD5200-USD10000/SET |
| Standardverpackung: | Mit regulärem Film und Karton |
| Lieferfrist: | 15 Tage nach Einzahlung |
| Zahlungsmethode: | T/T, , Western Union, D/A |
| Lieferkapazität: | 50Set/Monat |
Wasservorhang-Sprühkabine für Auspuffteile — Sprühen, Ablüften und Härten bei 150 °C
Produktübersicht: Ein zweistufiges Finish-System für lange, schwere Auspuffkomponenten wie Schalldämpfer, Resonatoren und Endrohre. Die Teile werden horizontal auf einem Schwerlastgestell aufgehängt, das auf Bodenschienen läuft, in einer Wasservorhang-Kabine besprüht und dann in einen separaten Chargenhärteofen für eine kontrollierte Härtung bei 150 °C geschoben. Die Konfiguration eignet sich für gleichmäßige, aber moderate Jahresvolumina, bei denen eine kontinuierliche automatisierte Linie überdimensioniert wäre.
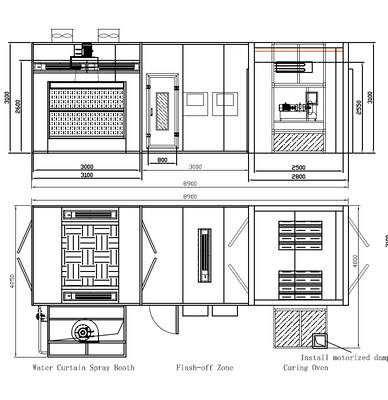
Wasservorhang-Sprühkabine — ein Edelstahl-Wasserfilm an der Rückwand fängt Overspray an der Quelle auf; ein Gitterboden mit Absaugung nach unten hält die Atemzone des Bedieners sauber und verhindert, dass Farbdunst auf die Teile zurückfällt
Ablüftzone — ein sauberer, staubkontrollierter Bereich, in dem der nasse Film ablüftet, bevor er in den Ofen gelangt
Chargenhärteofen — elektrische Heizung bringt die Last auf 150 °C und hält sie für die erforderliche Härtung der Beschichtung, mit Zwangsumwälzung für gleichmäßige Temperatur
Schwerlastgestell auf Bodenschienen — Teile hängen horizontal in mehreren Ebenen; das beladene Gestell läuft auf Rollen entlang von Bodenschienen, sodass ein Bediener eine volle Ladung sicher bewegen kann
Steuerung und Sicherheit — Relais- und Tastersteuerung mit Sprüh-, Pumpenverriegelung, Härtezeitgeber, Kühlung, Fehleralarm und Not-Aus
Effiziente Overspray-Erfassung — der Wasserfilm fängt Farbpartikel auf und setzt sie im Becken ab, wodurch Staub in der Luft und die Filterbelastung reduziert werden
Stabiles Luftströmungsfeld — gefilterte Zufuhr von oben mit Absaugung nach unten hält den Dunst vom Bediener und von der fertigen Oberfläche fern
Konstruiert für lange, schwere Teile — die Kabine ist für Komponenten bis zu 2.000 mm Länge ausgelegt, und das Gestell- und Schienensystem bewältigt Lasten von mehreren hundert Kilogramm
Horizontales Aufhängen — hält die Last niedrig und stabil, ermöglicht das Stapeln von Teilen und hält die Kabinenhöhe bei begrenzter Deckenhöhe moderat
Schnelle, gleichmäßige Härtung — Heizelemente und ein Hochtemperatur-Umluftventilator bringen die Last schnell auf Temperatur und halten sie gleichmäßig über das gesamte Gestell
Sichere Kühlumschaltung — eine motorisierte Klappe schaltet den Ofen in den Kühlmodus, um am Ende des Zyklus heiße Luft abzuführen
Chargenbetrieb — Sprühen und Härten laufen parallel in zwei Einheiten, anstatt dass eine Kabine auf den Moduswechsel wartet
|
Artikel |
Spezifikation |
|
System |
Zweistufiges Finish-System: Wasservorhang-Sprühkabine + Chargenhärteofen |
|
Kabinenmodell |
CT-PQ-I-PLUS — Wasservorhang-Sprühkabine |
|
Interne Kabinenabmessungen |
3.000 × 2.700 × 2.600 mm (L × B × H); kein Grubenfundament erforderlich, direkt auf dem Boden installiert |
|
Kabinenluftstrom |
Zufuhr 9.000 m³/h über 2 explosionsgeschützte Axialventilatoren (je 0,37 kW); Abluft 9.000 m³/h über 1 explosionsgeschützten Ventilator (3 kW) |
|
Kabinenfilterung |
G3 Primär- + F5 Mittelfilter für die Zufuhr, plus Wasservorhang-Erfassung |
|
Kabinenbeleuchtung |
16 × 22 W LED-Röhren in IP54 flammgeschützten Leuchten; Beleuchtungsstärke ≥ 800 Lux |
|
Wassersystem |
SS304 Wasservorhang-Schrank mit Bodenbecken, explosionsgeschützter Umwälzpumpe, PVC-Rohrleitungen und Schwimmerventil-Nachspeisung |
|
Ofenmodell |
CT-HQ-I-PLUS — Chargenhärteofen |
|
Interne Ofenabmessungen |
2.500 × 2.300 × 2.500 mm (L × B × H) |
|
Heizung |
SS304 elektrische Heizelemente, 18 × 3 kW = 54 kW; 20 °C → 150 °C in 10–15 Minuten |
|
Ofenluftstrom |
Hochtemperatur-Umluftventilator, 3.000 m³/h, 100 Luftwechsel pro Stunde |
|
Kühlung |
Motorisierte Klappe schaltet den Umluftventilator zum Abführen heißer Luft um |
|
Werkstückbeispiel |
Schalldämpfer bis 320 × 423 × 1.972 mm; je 60 kg; 8 Stück pro Gestell, ca. 600 kg pro Ladung |
|
Steuerung |
Relais + Tastersteuerung; Sprüh-, Pumpenverriegelung, Härtezeitgeber, Kühlung, Fehleralarm, Not-Aus, Manometer |
|
Stromversorgung |
Standardmäßig 3 × 380 V / 1 × 220 V, 50 Hz; für EU-Standorte auf 400 V / 50 Hz einstellbar |
|
Anpassung |
Abmessungen der Kabine und des Ofens, Luftstrom, Filterung, Heizleistung, Gestell- und Schienenlayout nach Bestellung |
* Abmessungen, Luftstrom und Heizleistung werden während der Layout-Planung bestätigt und hängen von der Teilegröße, der Beschichtungsart und der erforderlichen Leistung ab. Die oben genannten Werkstückangaben sind ein ausgearbeitetes Beispiel.
Diese Konfiguration ist für Auspuff- und Hochtemperaturkomponenten konzipiert, die lang, mäßig schwer und in gleichmäßigen, aber moderaten Mengen produziert werden:
Automobil-Auspuffanlagen — Schalldämpfer, Resonatoren und Endrohrbaugruppen
Industrielle Auspuffanlagen — Gehäuse für Generator- und Motorauslass, industrielle Schalldämpferkörper
Hitzebeständige Anwendungen — Teile, die mit hitzebeständigen Lacken beschichtet sind und eine definierte Härtungstemperatur und Haltezeit erfordern
Edelstahl- und Stahlkonstruktionen — lange geschweißte Gehäuse, rohrförmige Gehäuse und ähnliche Komponenten bis ca. 2.000 mm Länge
Typische Beschichtungen umfassen hitzebeständigen Silbergrau-Lack, Grundierung, Decklack und andere lösemittelbasierte Systeme. Edelstahlsubstrate sollten vor der Beschichtung entfettet und gestrahlt oder grundiert werden — wir beraten Sie bei der Vorbehandlung, wenn Sie uns Ihre Beschichtungsdaten zusenden.
|
Frage |
Wenn dies Ihre Situation ist |
Empfohlen |
|
Wasservorhang oder Trockenfilter? |
Sie sprühen lösemittelbasierte Beschichtungen und wünschen eine effiziente Overspray-Erfassung mit weniger Filterwechsel |
Wasservorhang-Kabine (dieses System). Trockenfilterkabinen eignen sich für geringere Volumina oder wenn die Wasserhandhabung unpraktisch ist |
|
Chargenofen oder kontinuierlicher Tunnel? |
Die Produktion beträgt bis zu einige tausend Stück pro Jahr, oder die Teilegrößen variieren |
Chargenofen – geringere Investition, flexible Beladung. Kontinuierliche Tunnel eignen sich für hohe, gleichmäßige Volumina eines Teiltyps |
|
Kombinierte oder separate Einheiten? |
Sie möchten, dass Sprühen und Härten gleichzeitig ablaufen |
Separate Kabine und Ofen (dieses System). Eine kombinierte Sprüh- und Backkabine eignet sich für beengte Platzverhältnisse und geringeren Durchsatz |
|
Wie werden schwere Lasten gehandhabt? |
Eine beladene Gestell wiegt mehrere hundert Kilogramm |
Gestell auf Bodenschienen mit schweren Rollen; Transferwagen halten die Zonen parallel arbeitend |
|
Horizontales oder vertikales Aufhängen? |
Teile sind lang und die Werkstatthöhe ist begrenzt |
Horizontales Aufhängen in Ebenen – hält die Last stabil und die Kabinenhöhe moderat |
Verhältnismäßige Investition – ein Chargensystem passt zu gleichmäßigen, moderaten Volumina, ohne für ungenutzte Kapazitäten einer kontinuierlichen Linie zu bezahlen.
Saubereres Finish – Wasservorhang-Erfassung plus Absaugung nach unten hält Overspray vom nassen Film fern.
Sichere Handhabung schwerer Lasten – Schienen und Rollen bewegen beladene Gestelle anstelle von Personen, die schwere, nasse Teile tragen.
Wiederholbare Härtung – kontrollierter Aufheiz-, Haltezeit- und Zwangsumwälzzyklus sorgt für gleichmäßige Ergebnisse über die gesamte Ladung.
Flexibel für gemischte Größen – Gestelle und Programme passen sich an, wenn sich die Produktpalette ändert.
Häufig gestellte Fragen
F: Was ist eine Sprühkabine für Schalldämpfer?A: Eine Sprühkabine, die für lange Auspuffkomponenten wie Schalldämpfer und Resonatoren dimensioniert und ausgestattet ist. In diesem System handelt es sich um eine Wasservorhang-Kabine: Ein fließender Wasserfilm an der Rückwand fängt Overspray auf, bevor er in der Luft verbleiben kann.
F: Warum mit einem separaten Härteofen kombinieren?A: Weil Sprühen und Härten dann parallel ablaufen können – ein Gestell wird besprüht, während ein anderes härtet. Das erhöht den effektiven Durchsatz ohne eine größere einzelne Kabine.
F: Welche Temperatur kann der Ofen erreichen?A: Die Standardkonfiguration erreicht 150 °C und hält diese für die vom Beschichtungsmaterial erforderliche Härtungszeit, mit Zwangsumwälzung für gleichmäßige Temperatur. Höhere Sollwerte sind auf Anfrage erhältlich.
F: Wie werden schwere Teile zwischen den Zonen bewegt?A: Teile hängen horizontal auf einem Stahlgestell, das auf schweren Rollen entlang von Bodenschienen läuft. Ein Bediener kann eine volle Ladung bewegen, und Transferwagen halten Kabine, Ablüftzone und Ofen parallel arbeitend.
F: Kann sie auch andere Teile als Schalldämpfer verarbeiten?A: Ja. Jede lange, mäßig schwere Metallkomponente bis ca. 2.000 mm Länge ist geeignet – Resonatorgehäuse, Auspuffgehäuse, geschweißte Gehäuse und rohrförmige Konstruktionen. Gestell- und Schienenlayouts werden für Ihre Teile angefertigt.
F: Kann ich Trockenfilterung anstelle eines Wasservorhangs wählen?A: Ja. Beides ist verfügbar. Wasservorhang eignet sich für lösemittelbasierte Beschichtungen und höhere Overspray-Belastungen; Trockenfilterkabinen eignen sich für geringere Volumina oder Standorte, an denen die Wasserhandhabung unpraktisch ist.
F: Ist sie für Edelstahlteile geeignet?A: Ja, aber Edelstahl benötigt Vorbereitung. Vor der Beschichtung entfetten und strahlen oder eine geeignete Grundierung verwenden. Senden Sie uns Ihr Beschichtungsdatenblatt, und wir beraten Sie bei der Vorbehandlung.
F: Wird eine CE-Dokumentation bereitgestellt?A: Ja. Wir liefern CE-Dokumentation, englische Handbücher sowie explosionsgeschützte Lüfter und Motoren. Die ATEX-Klassifizierung wird anhand Ihres Standorts und des Flammpunkts der Beschichtung bestätigt, bevor die Spezifikation festgelegt wird.
F: Welche Informationen benötigen Sie für ein Angebot?A: Teileabmessungen und -gewicht, Beschichtungsart mit TDS/MSDS, erforderliche Härtungstemperatur und -zeit, Jahresleistung und Schichtmuster, verfügbare Versorgungsleitungen und das Werkstattlayout mit Türgrößen.
![]()
Sehen Sie es in Aktion: lesen Sie die Fallstudie dieses Systems, das an einen europäischen Hersteller von Auspuffanlagen geliefert wurde – Wasservorhang-Sprühkabine, Chargenhärteofen und Gestellhandling auf Bodenschienen für hitzebeständige Schalldämpferbeschichtung.
Kontaktieren Sie Herrn Tim für ein Angebot: +86 189 8118 9424 · coattech@spraying-booth.com · www.spraying-booth.com
Senden Sie uns Ihre Teileabmessungen, das Gewicht, das Beschichtungsdatenblatt und die Jahresleistung – wir entwickeln die richtige Sprühkabine und den richtigen Härteofen für Ihre Werkstatt.
Tags: #MufflerSprayBooth #WaterCurtainSprayBooth #CuringOven #ExhaustParts #HeatResistantCoating #BatchOven #CoatTech
![]()
Angebot für Ihre Region anfordern
Bereit, Ihre Lackiereffizienz zu steigern? Wir liefern voll anpassbare automatische Sprühkabinen an Kunden weltweit. Ob Sie Standard-220-V-Konfigurationen oder spezifische Anpassungen an die Vorschriften Ihres Landes benötigen, unser Ingenieurteam steht Ihnen zur Verfügung.
![]()