2026-10-26
Durchlaufwasch-, Lackier- und Trockenkammer
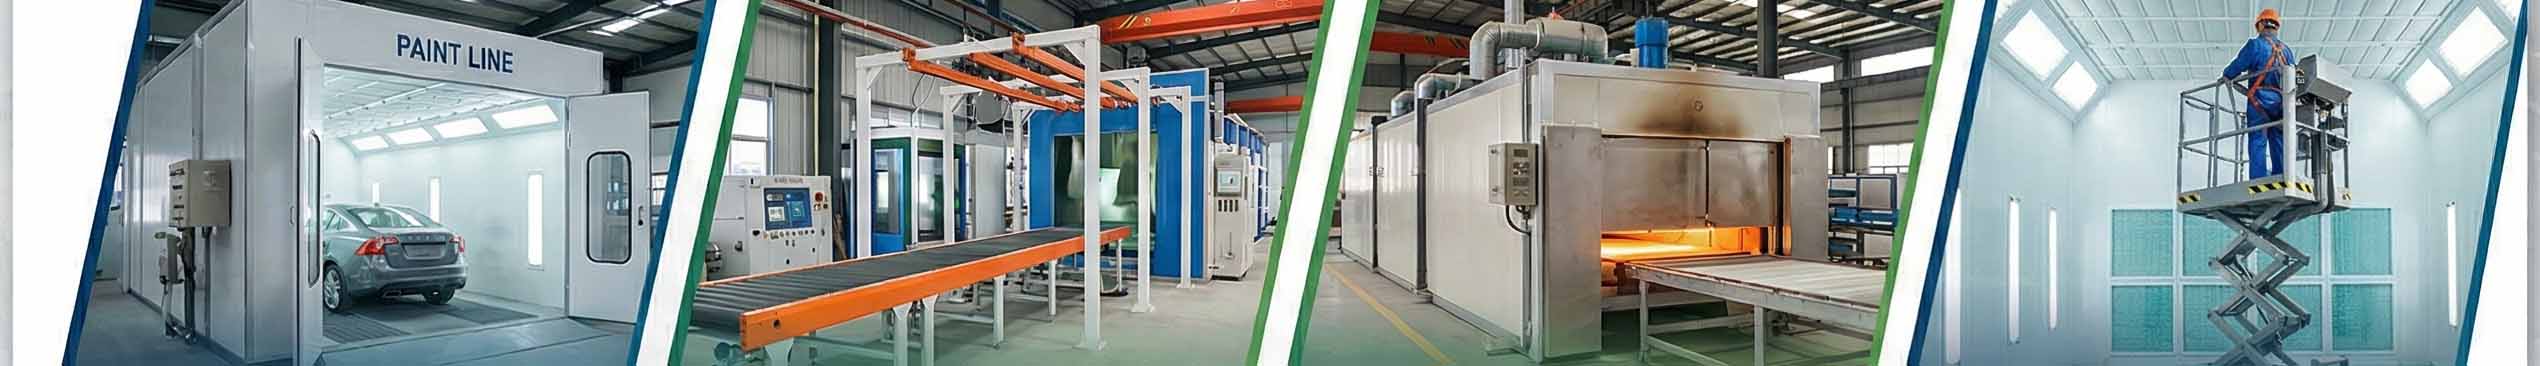
für Güterwagen — 30 m Einhausung, 7 Wagen pro Schicht, 1.650 kW Decke
|
INDUSTRIE |
STANDORT |
UMFANG |
STATUS |
|
Schienenfahrzeuge & Rollmaterial |
Zentralasien |
Konstruktion · Fertigung · Installation |
Technische Angebotsanfrage |
01 DIE ANFRAGE
Eine Aufbereitungsanlage für Schienenfahrzeuge im Rahmen eines nationalen Modernisierungsprogramms der Eisenbahn bat uns um ein Angebot für eine Wasch-, Lackier- und Trockenkammer für Güterwagen. Auf dem Papier sah es aus wie eine sehr große Spritzkabine. In Wirklichkeit war es ein Rätsel aus Leistung und Taktzeit.
|
Schlüsselanforderung |
Wert in der Spezifikation |
|
Innenabmessungen |
30.000 × 6.000 × 6.000 mm, ≥1,0 m Sicherheitsabstand zum Wagen |
|
Durchsatz |
≥7 Waggon-Sets pro 12-Stunden-Schicht (Takt ≤102 Min.) |
|
Belüftung |
Durchlauf, von oben nach unten, ≥0,20 m/s, ≥120 Luftwechsel/Stunde |
|
Zonentemperaturen |
Lackieren +18 ±2 °C · Trocknen ≥+60 °C einstellbar · Automatischer Kühlmodus |
|
Luftreinigung |
Farbdunst ≥75% · Staub ≥95% · VOC ≥90%, neu gemessen vor Ort bei SAT |
|
Installierte Leistung |
≤1.650 kW für den gesamten Komplex — verifiziert bei FAT und SAT |
|
Zugang für Bediener |
≥4 mobile Hebebühnen, bis zu 5.300 mm über Schienenoberkante (1-T-Spur) |
|
Lieferung & Garantie |
DAP Standort, ≤150 Kalendertage · ≥24 Monate Garantie, 48h Reaktionszeit |
02 WO DAS EIGENTLICHE PROBLEM LAG
Drei Zahlen in der Spezifikation ergaben keinen Sinn. Wir haben sie vor dem Angebot gefunden — nicht nach der Unterzeichnung.
|
01 |
Luftstrom vs. Leistungsgrenze |
|
|
180 m² Querschnitt × 0,20 m/s = ca. 129.600 m³/h. Das Erhitzen dieses Luftvolumens auf 60 °C erfordert mehr als 2.100 kW. Allein die Frischlufttrocknung sprengt das Limit von 1.650 kW. |
|
02 |
Taktzeit vs. Kammerlänge |
|
|
12 h ÷ 7 Wagen = 102 Min. pro Wagen, aber Waschen → Lackieren → Trocknen in Serie dauert 200–250 Min. Ein einzelner 30 m langer Raum fasst einen 4-achsigen Wagen, daher können die drei Stufen nicht innerhalb einer Hülle überlappen. |
|
03 |
VOC-Ziel vs. Standortmessung |
|
|
Trockenfiltration + Aktivkohle reinigt die Farbnebel- und Staubziele. Aber Kohle sättigt sich, und die Spezifikation verlangt VOC ≥90% gemessen vor Ort bei SAT — eine Werksabnahme ist keine Standortabnahme. |
03 UNSERE TECHNISCHE REAKTION
|
Die Einschränkung |
Unsere Reaktion |
Ergebnis |
|
1.650 kW Grenze vs. 129.600 m³/h |
Zonierte Kammer mit schnell öffnenden Trennwänden; Trocknung läuft mit hohem Volumen-Umlauf mit 15–25% Frischluftzufuhr, plus Wärmerückgewinnung. |
Spitzenlast im Modell ≈1.080 kW — etwa 34% Marge unter der Grenze. |
|
102-Minuten-Takt vs. 200–250 Minuten Zyklus |
Separate Wasch-/Lackierbucht und Trockenbucht, verbunden durch die gelieferte Zugwinde, so dass die Trocknung das Waschen und Lackieren überlappt, anstatt dahinter anzustehen. |
Kapazitätspfad zu ≥7 Wagen/Schicht, vorbehaltlich der endgültigen Bestätigung des Standortlayouts. |
|
VOC ≥90% neu gemessen bei SAT |
Kohlekonzentration + katalytische Oxidation (RCO); Prüfverfahren, Probenahmestellen und Betriebsbereich im Vertrag festgelegt. |
Messbare und wiederholbare Konformität, kein Versprechen auf dem Papier. |
|
Zugang zu Seiten und Dach bei 5,3 m |
4 × eigene 3-Achsen-Mobilhebebühnen, die die vollen 30 m befahren, mit Not-Aus, Geländern und Verriegelungen. |
Vollständige Abdeckung durch unser eigenes Produkt — keine Fremdvergabe. |
04 ENERGIEBUDGET AUF EINEN BLICK
Wie wir unter 1.650 kW geblieben sind — Nennbetriebsbedingungen, Spitzenlast gleichzeitig.
|
Lastpunkt |
Modellierte Nachfrage (kW) |
|
Heizung der Zuluft für die Trocknung (15–25% Frischluft) |
≈450 |
|
Aufheizung und Wärmespeicherung |
≈250 |
|
Zu- und Abluftventilatoren (≈130.000 m³/h) |
≈200 |
|
Heizung des Waschwassers |
≈90 |
|
Mobile Hebebühnen ×4 |
≈32 |
|
Explosionsgeschützte Beleuchtung (≥800 Lux) |
≈25 |
|
Abwasseraufbereitungssystem |
≈25 |
|
Instrumentierung und Steuerung |
≈10 |
|
Gesamtmodellierte Spitzenlast |
≈1.080 kW von 1.650 kW erlaubt (≈34% Marge) |